Nederland
 France
 Deutschland
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International

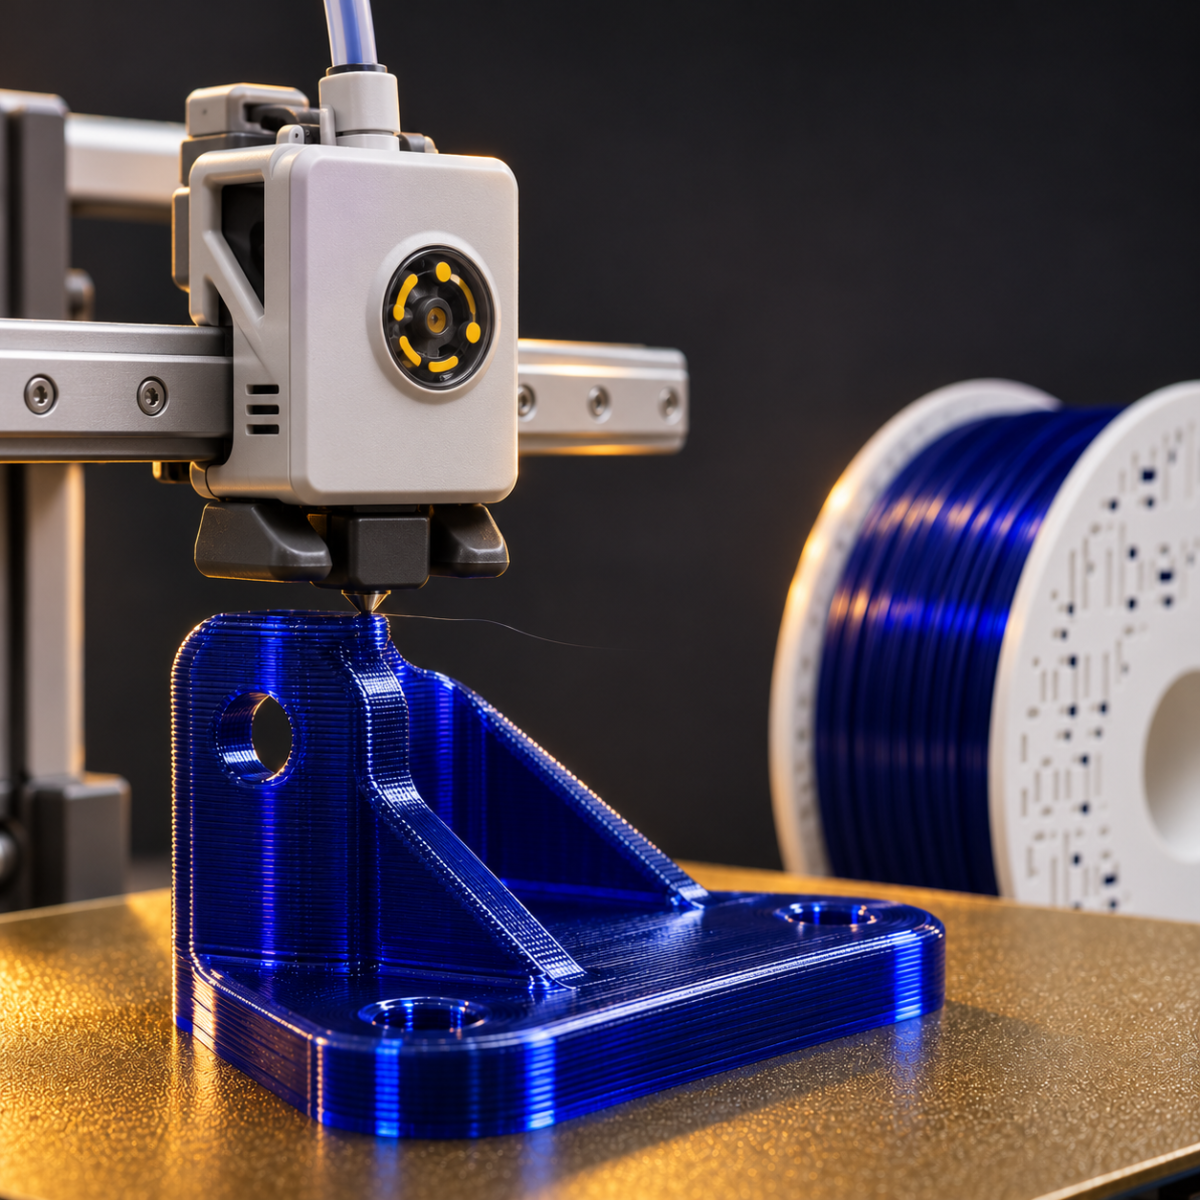
Le PETG est un filament polyvalent, mais son comportement à l’impression diffère de celui du PLA. Avec les bons réglages, vous obtenez des pièces solides et fiables. Avec les mauvais, vous risquez de créer une belle montagne de spaghettis. Voici les points essentiels pour imprimer du PETG.
En quoi le PETG est-il différent du PLA ?
Le PETG est plus solide et plus tenace que le PLA. Il reste stable jusqu’à environ 70 °C, contre environ 55 à 60 °C pour le PLA. Il demande une température plus élevée, moins de ventilation et produit plus facilement du stringing. Pour le PLA, consultez nos conseils sur le filament PLA.
Conseil 1 : régler la température du PETG
La bonne température dépend du filament et de votre imprimante. Utilisez ces valeurs comme point de départ :
| Filament | Température de buse | Température du plateau |
|---|---|---|
| Fiberlogy Easy PETG | 230 à 250 °C | 90 °C |
| Fiberlogy R PETG | 210 à 230 °C | 50 à 70 °C |
| Fill 3D PETG | 230 à 260 °C | 0 à 80 °C |
| PETG Matte | 250 à 270 °C | Voir les indications du produit |
| PCTG | 250 à 270 °C | 90 à 110 °C |
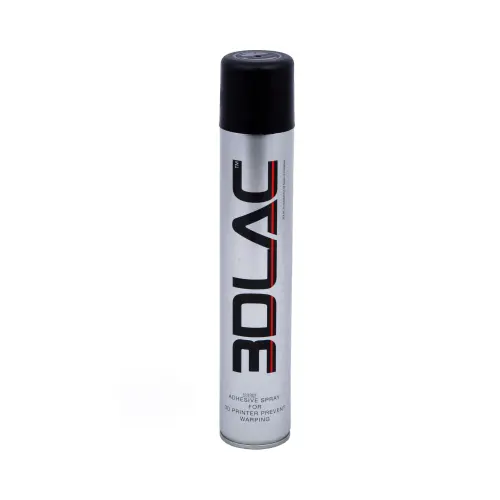
Le Fill 3D PETG peut être imprimé sans plateau chauffant avec un spray d’adhérence 3DLAC. Vérifiez toujours les valeurs exactes indiquées avec le produit. Commencez au milieu de la plage et imprimez une tour de température. Vous verrez ainsi quel réglage donne le résultat le plus propre sur votre machine.
Conseil 2 : réussir la première couche et l’adhérence
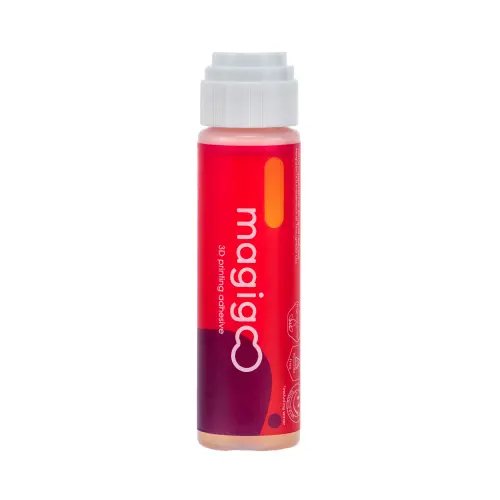
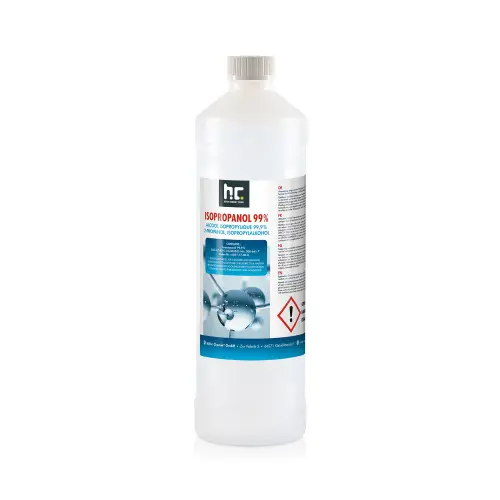
Le PETG peut adhérer si fortement au PEI lisse qu’il risque d’endommager la surface au retrait. Préférez un PEI texturé ou appliquez une couche de séparation avec un bâton de colle ou un spray d’adhérence. Retrouvez d’autres conseils sur l’adhérence au plateau. Nettoyez le plateau et dégraissez-le avec de l’isopropanol.
Évitez aussi d’écraser la première couche autant qu’avec le PLA. Un décalage Z légèrement plus grand peut empêcher le matériau d’être enfoncé trop profondément dans la surface.
Conseil 3 : bien régler la ventilation
Commencez entre 30 et 50 % de ventilation. Une ventilation excessive peut réduire l’adhérence entre les couches. Pour les ponts, vous pouvez augmenter temporairement la ventilation. Une enceinte fermée n’est pas nécessaire pour imprimer du PETG standard.
Conseil 4 : limiter le stringing du PETG
À l’état fondu, le PETG est assez fluide et forme donc facilement de petits fils entre les éléments. Séchez le filament, essayez une température inférieure de 5 à 10 °C et réglez la rétraction. Réduire les déplacements au-dessus des espaces ouverts peut également aider. Easy PETG a été conçu pour limiter le stringing. Si les fils persistent, consultez notre guide pour résoudre les problèmes courants de l’impression 3D.
Conseil 5 : sécher le PETG
Des crépitements, de petites bulles, une surface rugueuse et beaucoup de fils indiquent souvent la présence d’humidité. Séchez le PETG pendant environ 4 à 6 heures à environ 65 °C dans un séchoir à filament. Conservez ensuite la bobine avec du gel de silice. Consultez notre guide sur le stockage et le séchage du filament.
Conseil 6 : choisir la bonne buse pour les filaments renforcés
Pour le PETG + CF ainsi que le PCTG + CF ou PCTG + GF, utilisez une buse en acier trempé. Les fibres peuvent user beaucoup plus vite une buse classique en laiton.
Post-traitement du PETG
Le PETG peut être poncé. Le ponçage à l’eau est agréable et limite la poussière. Si vous souhaitez peindre la pièce, appliquez d’abord un apprêt pour plastique. La peinture adhérera mieux et la finition sera plus régulière.
Quand choisir autre chose que le PETG standard ?
- PCTG : Pour davantage de résistance aux chocs, découvrez le PCTG et l’article PCTG ou PETG.
- PETG Matte : Pour un aspect mat, regardez le PETG Matte.
- ASA : Pour l’exposition au soleil et les températures plus élevées, l’ASA peut être plus adapté.
- PETG + CF : Pour une pièce plus rigide, le PETG + CF est une option intéressante.
Quel PETG vous convient ?
Tout dépend de votre priorité : facilité d’impression, aspect mat, résistance aux chocs ou rigidité supplémentaire. Consultez le filament PETG et la catégorie PETG pour découvrir les possibilités.
J’espère que ces conseils vous aideront à obtenir des impressions PETG plus régulières. Soyons honnêtes : même avec de bons réglages, une impression peut rater. Cela arrive. Je vous souhaite beaucoup de plaisir à imprimer !