Nederland
 France
 Deutschland
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International
En bref : le PLA s'imprime généralement entre 200 et 230 °C sur un plateau de 50 à 70 °C. Il ramollit à partir d'environ 55 à 60 °C et ne convient donc pas aux endroits chauds. Le PLA se ponçe, se peint et se colle très bien ; la colle cyanoacrylate donne les meilleurs résultats. Conservez-le au sec et il continuera de bien s'imprimer.
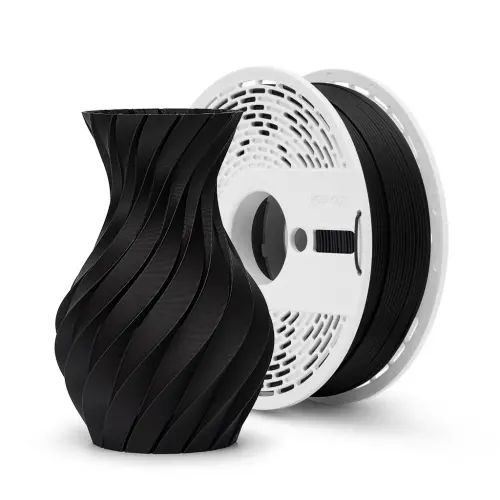
Si vous demandez à des amateurs d'impression 3D quel est leur filament préféré, vous entendrez très souvent la même réponse : le PLA. Rien d'étonnant, car il est facile à imprimer, tolérant et disponible dans une infinité de couleurs et de finitions. Dans ce blog, je rassemble tout ce que vous voulez savoir sur le PLA, avec des conseils pratiques pour de meilleures impressions.
Qu'est-ce que le filament PLA ?
PLA signifie acide polylactique (PolyLactic Acid). Il est fabriqué à partir de matières premières végétales comme l'amidon de maïs ou la canne à sucre. Le PLA est biodégradable, mais uniquement dans les conditions d'une installation de compostage industriel. Une pièce laissée dans le jardin n'aura donc pas disparu après un été.
L'impression ne dégage pas d'odeurs désagréables, vous pouvez donc tout à fait imprimer dans la pièce où vous vous trouvez. Un plateau chauffant n'est pas obligatoire, mais il est recommandé.
Quel est le point de fusion du PLA ?
Avec le PLA, trois températures comptent vraiment :
- Ramollissement (transition vitreuse) : environ 55 à 60 °C. Au-delà, une pièce perd sa forme.
- Fusion : environ 150 à 180 °C.
- Impression : généralement entre 190 et 230 °C, selon la marque et votre imprimante.
Ce ramollissement est le piège le plus connu. Dans une voiture garée en plein soleil d'été, la température atteint facilement 60 °C ou plus. Un support de téléphone pour le tableau de bord s'imprime donc plutôt en PETG ou en ASA. Vous voulez savoir quel matériau convient à quel usage ? Lisez aussi quel filament choisir ?
Conseil 1 : utilisez la bonne température d'impression et de plateau
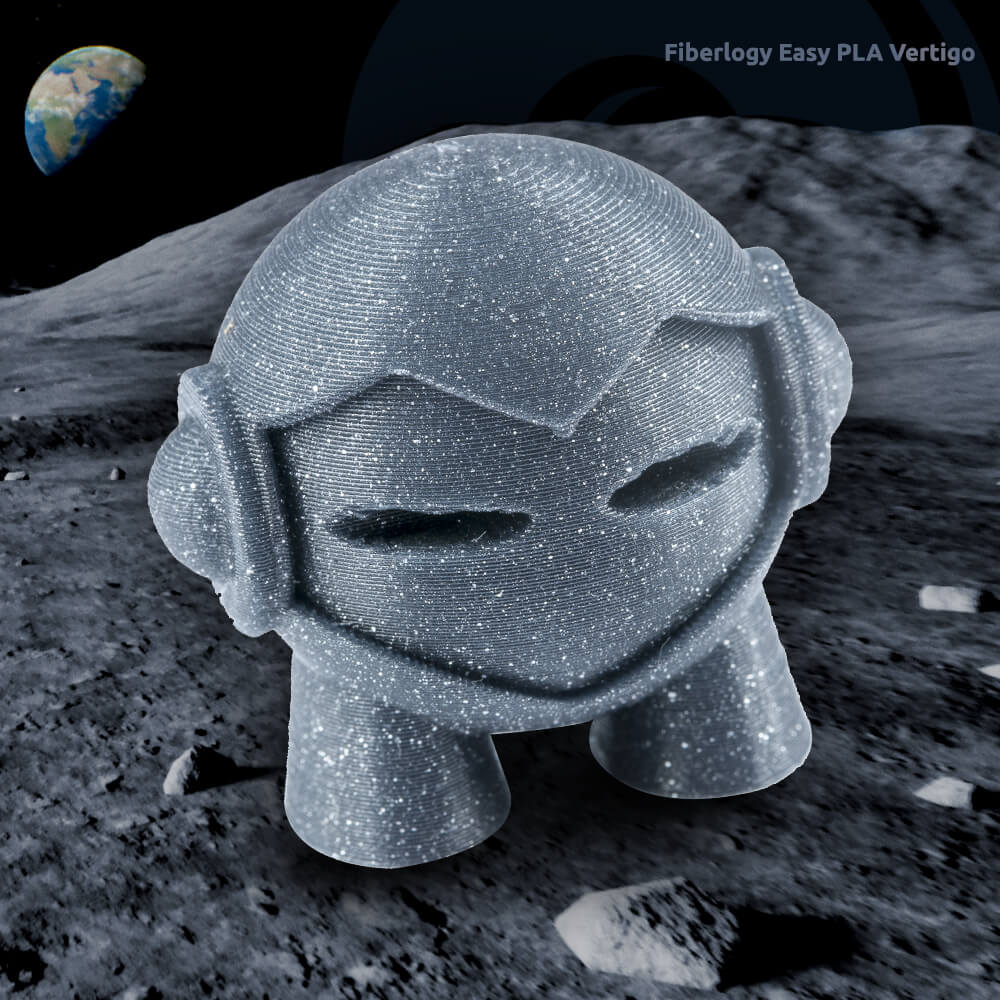
Consultez la description du produit pour connaître la température recommandée par le fabricant. Pour le Fiberlogy Easy PLA, c'est 200 à 230 °C avec un plateau de 50 à 70 °C. Pour le Fill 3D PLA, c'est 195 à 215 °C avec un plateau jusqu'à 60 °C.
Commencez par le bas de cette plage et augmentez par paliers de 5 degrés si les couches n'adhèrent pas bien entre elles ou si la surface devient terne et rugueuse. Trop chaud ? Vous verrez alors davantage de fils (stringing) et des porte-à-faux moins nets. Chaque imprimante est un peu différente, l'impression d'une tour de température est donc une première étape judicieuse avec une nouvelle bobine.
Conseil 2 : soignez la première couche
Une impression qui se décolle ou se déforme commence presque toujours à la première couche. Trois choses aident le plus :
- Un plateau propre : les traces de doigts sont de petites coquines sournoises. Nettoyez le plateau de temps en temps avec de l'isopropanol.
- La bonne distance : veillez à ce que votre plateau soit bien réglé (bed levelling), afin que la première couche soit légèrement écrasée.
- Un adhésif si nécessaire : par exemple le spray adhésif 3DLAC ou un bâton de colle Magigoo. Vous trouverez d'autres options dans la rubrique adhésion.
Conseil 3 : réglez correctement la rétraction contre le stringing
Vous voyez de fins fils entre les parties de votre impression ? Du filament s'écoule alors de la buse pendant les déplacements. Avec le réglage de rétraction de votre slicer, vous retirez légèrement le filament avant que la tête d'impression ne se déplace. Vérifiez aussi que votre température n'est pas trop élevée et que votre filament est sec (voir conseil 4). Dans mon blog sur les problèmes courants de l'impression 3D, vous en apprendrez davantage sur le stringing et d'autres problèmes connus.
Conseil 4 : conservez le PLA au sec
Le PLA absorbe moins d'humidité que le PETG ou le nylon par exemple, mais il n'y est pas totalement insensible. Un PLA humide provoque davantage de stringing, de petites bulles et une surface plus rugueuse, et le filament devient plus cassant.
- Conservez une bobine ouverte dans un sac ou une boîte hermétique, par exemple des filament storage bags.
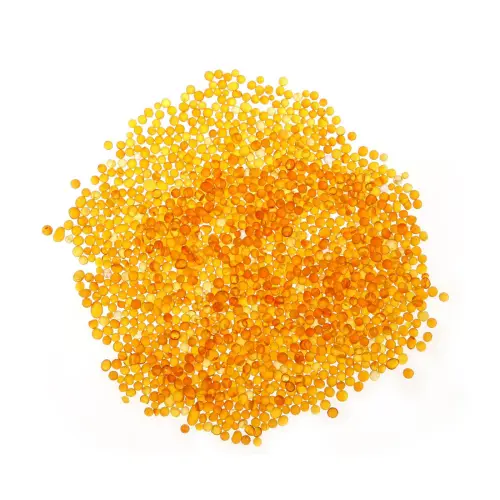
- Ajoutez des absorbeurs d'humidité, comme des billes de gel de silice.
- Une bobine a tout de même pris l'humidité ? Vous pouvez la sécher dans un séchoir à filament, pour le PLA généralement quelques heures autour de 45 à 50 °C. Consultez la rubrique stockage et séchage du filament.
Conseil 5 : choisissez le bon diamètre
La plupart des imprimantes utilisent du filament de 1,75 mm, comme les imprimantes Bambu Lab, Prusa et Creality. Certaines imprimantes, dont de nombreux modèles Ultimaker, utilisent du 2,85 mm. Vérifiez donc bien ce dont votre imprimante a besoin avant de commander. Notre offre est la plus large en 1,75 mm. Vous imprimez avec un AMS Bambu Lab ? Lisez aussi ce blog sur les bobines dans l'AMS.
Conseil 6 : faites attention à la qualité de votre filament
Sur internet, on trouve parfois des bobines de PLA pour très peu d'argent. Bon, soyons honnêtes : on peut tout à fait imprimer avec. Mais un filament dont l'épaisseur varie fortement provoque des couches irrégulières, des bouchons et des impressions ratées. Fiberlogy respecte une tolérance de diamètre de 0,02 mm, et Fill 3D de 0,05 mm. Cela se remarque à un flux régulier et à des parois nettes.
Peut-on peindre le PLA ?
Oui, le PLA se peint bien. Voici comment procéder :
- Ponçage : commencez gros (par exemple grain 120) et terminez fin (grain 400 ou plus). Ne poncez pas trop vite à la machine, car la chaleur ramollit le PLA.
- Dépoussiérage : essuyez la poussière de ponçage avec un chiffon légèrement humide et laissez sécher.
- Apprêt : une couche d'apprêt (garnissant) masque les petites lignes de couche et aide la peinture à bien adhérer.
- Peinture : la peinture acrylique fonctionne très bien, au pinceau ou en bombe. Plusieurs couches fines donnent un plus beau résultat qu'une seule couche épaisse.
Vous voulez poncer moins ? Un filament mat comme le PLA Matte laisse déjà moins voir les couches.
Quelle colle utiliser pour le PLA ?
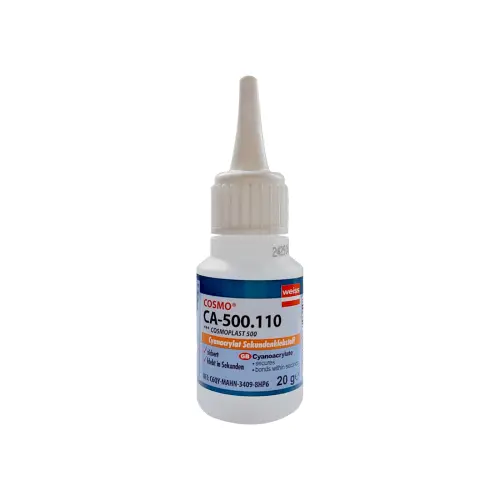
Pour la plupart des travaux, la colle cyanoacrylate (colle instantanée) fonctionne le mieux, comme la COSMO CA-500.110. Nettoyez et dégraissez les surfaces et poncez légèrement les parties lisses, l'adhérence sera meilleure. Pour de grandes surfaces ou des pièces qui doivent vraiment supporter des efforts, une colle bicomposant (époxy) est un bon choix.
Bon à savoir : le PLA ne se dissout pas dans l'acétone. L'astuce que vous connaissez peut-être avec l'ABS, souder des pièces entre elles à l'acétone, ne fonctionne donc pas avec le PLA.
Quel PLA convient à votre impression ?
Le PLA existe en de nombreuses variantes :
- PLA standard pour la plupart des impressions, des jouets aux prototypes.
- PLA Matte pour une surface nette et mate, sans brillance. Plus d'informations dans mon blog sur le Matte PLA.
- PLA Silk & Satin pour un aspect brillant et soyeux.
- PLA Impact quand votre impression doit encaisser des chocs. Voir aussi ce blog sur l'Impact PLA.
- Filament bois pour des impressions avec un véritable aspect bois.
Quand ne pas choisir le PLA ?
- En cas de chaleur : au-delà de 55 à 60 °C, le PLA ramollit. Choisissez alors le PETG ou l'ASA. J'ai écrit ce blog sur la différence entre le PETG et le PCTG.
- Durablement en extérieur : le soleil et l'humidité ne sont pas bons pour le PLA à la longue. L'ASA y résiste beaucoup mieux.
- Pour des objets souvent utilisés avec de la nourriture : les couches imprimées présentent de petits interstices où la saleté reste coincée, et le PLA ne va pas au lave-vaisselle car il y ramollit.
- Pour de très fortes contraintes : pour des pièces qui doivent supporter beaucoup d'efforts, tournez-vous plutôt vers le filament technique, comme le nylon.
J'espère que ces conseils vous seront utiles ! Vous avez une question sur l'impression avec du PLA, ou vous hésitez sur la bobine qui convient le mieux à votre projet ? N'hésitez pas à nous contacter. Très bonnes impressions ! :)