Nederland
 France
 Deutschland
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International

PETG is een veelzijdig filament, maar het print anders dan PLA. Met de juiste instellingen maak je sterke en betrouwbare onderdelen. Met de verkeerde instellingen kan er al snel een grote berg spaghetti ontstaan. In deze gids leg ik praktisch uit waar je op let bij PETG printen.
Waarin print PETG anders dan PLA?
PETG is sterker en taaier dan PLA en blijft vormvast tot ongeveer 70 °C. Bij PLA ligt dat eerder rond 55 tot 60 °C. PETG print je heter, met minder koeling, en je krijgt sneller last van stringing. Voor de basis van PLA kun je ook onze PLA-filamenttips bekijken.
Tip 1: de juiste PETG-temperatuur
De juiste PETG-temperatuur hangt af van het materiaal en je printer. Gebruik deze waarden als startpunt:
| Filament | Printtemperatuur | Bedtemperatuur |
|---|---|---|
| Fiberlogy Easy PETG | 230 tot 250 °C | 90 °C |
| Fiberlogy R PETG | 210 tot 230 °C | 50 tot 70 °C |
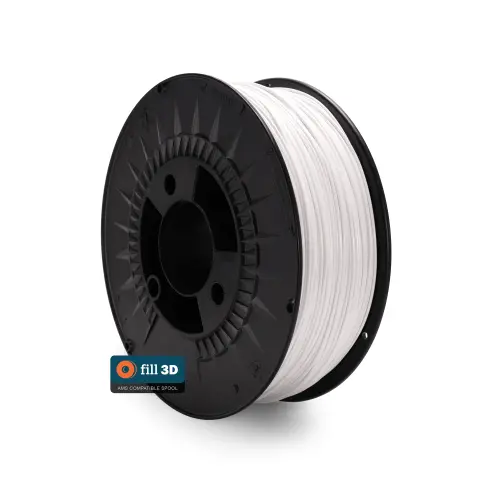
| Fill 3D PETG | 230 tot 260 °C | 0 tot 80 °C |
| PETG Matte | 250 tot 270 °C | Bekijk de productinformatie |
| PCTG | 250 tot 270 °C | 90 tot 110 °C |
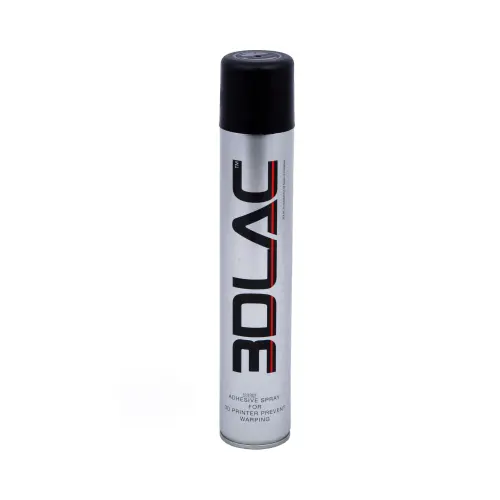
Fill 3D PETG kun je zonder verwarmd bed printen als je 3DLAC hechtspray gebruikt. De exacte waarde staat altijd bij het product. Begin midden in het bereik en print daarna een temperatuurtoren. Zo ontdek je welke instelling op jouw printer het netste resultaat geeft.
Tip 2: de eerste laag en hechting
PETG kan zo sterk hechten op glad PEI dat je het oppervlak beschadigt bij het verwijderen. Gebruik daarom liever getextureerd PEI of een scheidingslaag van lijmstift of hechtspray. Meer tips vind je bij hechting. Maak je bed eerst vetvrij met isopropanol.
Druk de eerste laag ook minder plat dan bij PLA. Een iets grotere Z-offset voorkomt dat het materiaal te diep in het oppervlak wordt gedrukt.
Tip 3: stel de koeling goed in
Begin met ongeveer 30 tot 50% koeling. Te veel koeling kan de laaghechting verzwakken. Bij bruggen mag je de koeling tijdelijk verhogen. Voor normaal PETG heb je geen behuizing nodig.
Tip 4: PETG-stringing verminderen
PETG is in gesmolten toestand dunner vloeibaar dan PLA en trekt daardoor makkelijk draadjes. Droog je filament, probeer 5 tot 10 °C koeler te printen en stel de retractie af. Minder travelbewegingen over open ruimte helpen ook. Easy PETG is gemaakt om stringing te beperken. Blijven de draadjes toch komen, bekijk dan problemen met 3D-printen oplossen.
Tip 5: PETG drogen
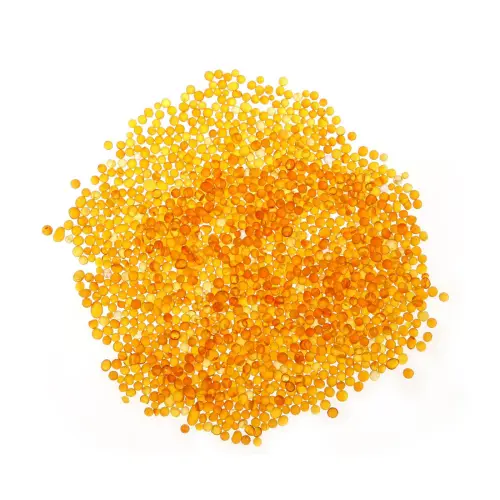
Geknetter, kleine belletjes, een ruw oppervlak en veel draadjes wijzen vaak op vocht. Droog PETG ongeveer 4 tot 6 uur op circa 65 °C in een filamentdroger. Bewaar de rol daarna met silica gel. Lees meer over filament opslaan en drogen.
Tip 6: de juiste nozzle voor versterkte filamenten
Voor PETG + CF en PCTG + CF of PCTG + GF gebruik je een geharde stalen nozzle. De vezels kunnen een standaard messing nozzle veel sneller slijten.
PETG nabewerken
PETG kun je schuren. Nat schuren werkt prettig en geeft minder stof. Wil je het onderdeel verven, gebruik dan eerst een primer voor kunststof. De verf hecht dan beter en het oppervlak wordt egaler.
Wanneer kies je geen standaard PETG?
- PCTG: Voor meer slagvastheid kun je kijken naar PCTG en de blog PCTG versus PETG.
- PETG Matte: Voor een matte uitstraling is er PETG Matte.
- ASA: Voor zonlicht en hogere temperaturen kan ASA beter passen.
- PETG + CF: Voor een stijver onderdeel is PETG + CF interessant.
Welk PETG past bij jou?
Dat hangt ervan af of je vooral makkelijk wilt printen, een matte uitstraling zoekt, meer slagvastheid nodig hebt of extra stijfheid wilt. Bekijk PETG filament en de categorie PETG voor de verschillende mogelijkheden.
Ik hoop dat je wat aan deze tips hebt. Eerlijk is eerlijk: ook met goede instellingen kan er een print mislukken. Dat hoort er soms bij. Heel veel printplezier!